A clema hidraulica este un dispozitiv de prindere a lucrării care utilizează fluid hidraulic sub presiune pentru a crea și menține forța de strângere pe o piesa de prelucrat. În prelucrarea CNC și în alte procese de fabricație, clemele hidraulice mențin piesele în poziție rigidă în timpul frezării, găuririi, strunjirii și șlefuirii, astfel încât precizia dimensională și finisarea suprafeței să rămână consistente pentru fiecare piesă dintr-o serie de producție.
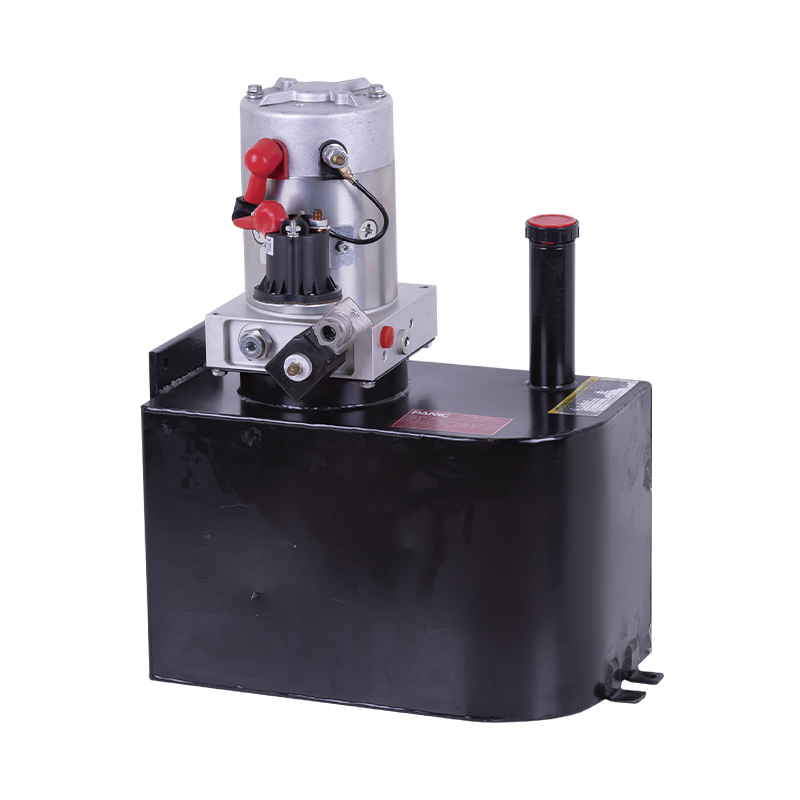
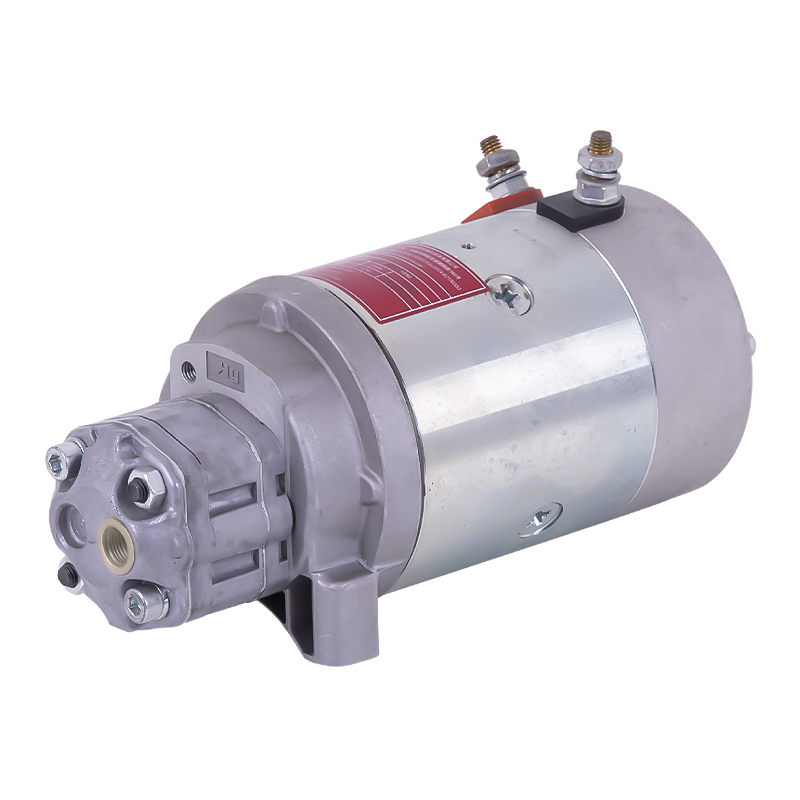
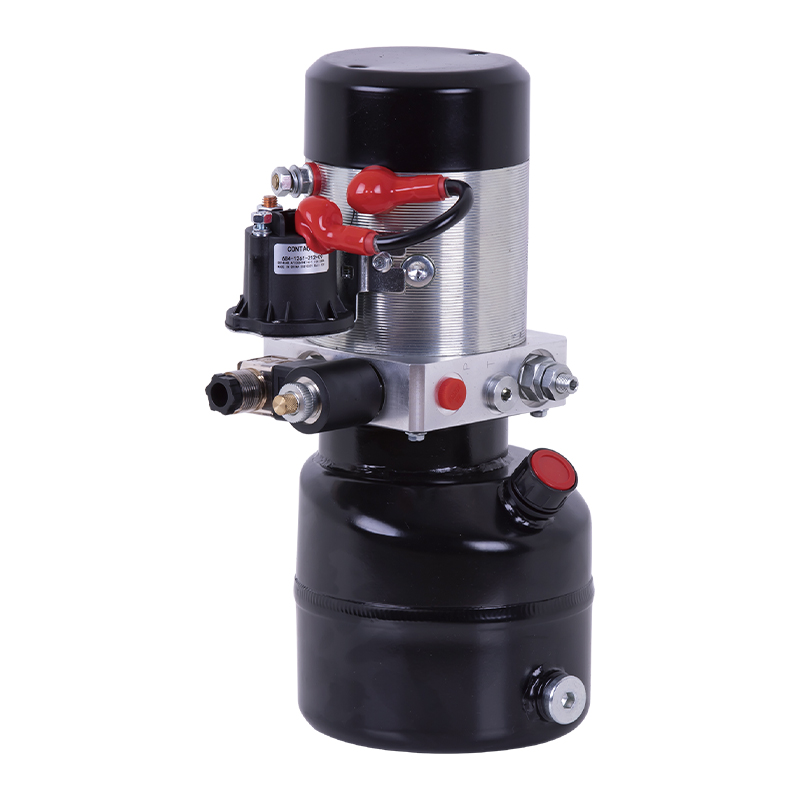
Un sistem de prindere hidraulic tipic are trei elemente de bază: a unitate hidraulică care produce flux de ulei presurizat, cilindri de strângere sau dispozitive de acţionare care transformă acea presiune în forţă mecanică de reţinere şi un circuit de control cu supape, furtunuri şi fitinguri care guvernează viteza de strângere, presiunea şi sincronizarea.
Producătorii aleg clemele hidraulice în primul rând pentru repetabilitate . O menghină manuală depinde de puterea și senzația operatorului; o clemă hidraulică aplică o forță identică pe fiecare ciclu, eliminând una dintre cele mai frecvente cauze ale variației de prelucrare. Clemele hidraulice oferă, de asemenea, o forță mult mai mare într-o amprentă compactă, motiv pentru care sunt echipamente standard pe centrele de prelucrare moderne, liniile de transfer și sistemele de producție flexibile.
Cum funcționează o clemă hidraulică?
Principiul de lucru este simplu. Un motor electric antrenează o pompă hidraulică, de obicei o pompă cu angrenaje, care trage ulei dintr-un rezervor și îl împinge printr-o supapă de control direcțională către cilindrul de prindere. Pe măsură ce uleiul intră în orificiul de presiune, pistonul se extinde și mișcă brațul oscilant sau blocul de prindere în jos pe piesa de prelucrat. Când supapa de direcție se schimbă, uleiul revine în rezervor și clema se deschide.
Cele mai multe circuite de prindere a mașinilor-unelte folosesc cilindri cu dublă acțiune , care necesită presiune pentru a prinde și presiune pentru a elibera. Versiunile cu acțiune simplă folosesc o revenire cu arc și au nevoie de presiune într-o singură direcție, făcându-le mai simple, dar mai lente. Forța de strângere este egală cu presiunea hidraulică înmulțită cu aria efectivă a pistonului. Un cilindru cu alezaj de 63 mm la 100 bar, de exemplu, produce aproximativ 31 kN înainte de aplicarea oricărui raport al pârghiei.
Un punct este adesea înțeles greșit: corpul clemei nu determină forța de strângere. Unitatea de putere și setarea supapei de limitare a presiunii fac. De aceea, selectarea unității de alimentare este la fel de importantă ca și alegerea clemei în sine. Pentru a înțelege cum acționează împreună supapele de presiune, debit și direcție în interiorul unui circuit, examinați principiul de funcționare al sistemelor hidraulice explicat în știrile noastre din industrie.
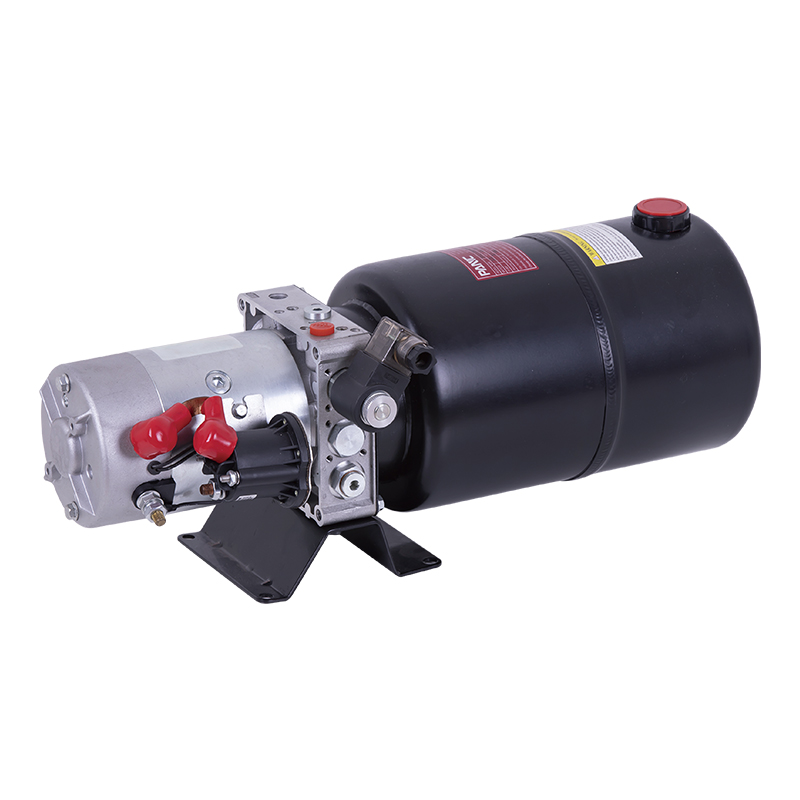
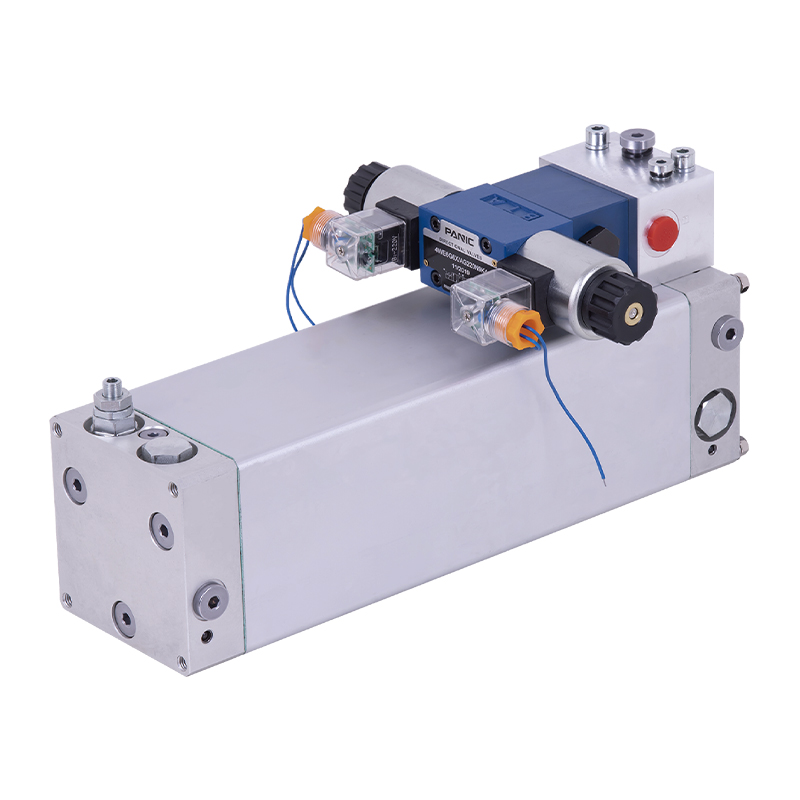
 Unitate hidraulică de prindere pentru mașini-unelte Această unitate de putere compactă menține o presiune de strângere stabilă cu un blocaj hidraulic, are un motor intermitent care economisește energie și oferă opțiuni de motor și tensiune pentru integrarea flexibilă a mașinilor-unelte. Vizualizare produs →
Principalele tipuri de cleme hidraulice
Clemele hidraulice sunt disponibile în mai multe configurații mecanice, fiecare proiectată pentru o geometrie specifică a suportului de lucru. Cele mai comune tipuri găsite pe mașini-unelte și dispozitive de fixare sunt descrise mai jos.
Cleme de balansare
O clemă pivotantă își rotește brațul în poziție deasupra piesei de prelucrat și apoi se mișcă în jos vertical pentru a prinde. Unghiul de balansare este de obicei de 30, 45 sau 90 de grade. Clemele basculante sunt cea mai populară alegere pentru prinderea superioară, deoarece lasă zona de încărcare complet deschisă. Forța disponibilă variază de obicei de la 5 kN până la 50 kN .
Blocuri și cleme de legătură
Aceste cleme cu profil redus trag piesa în jos într-un unghi. Sunt utile în corpurile compacte unde lungimea cursei este limitată. Forța de strângere este transmisă printr-un mecanism de legătură, care generează și un efect de reținere orizontal care împiedică ridicarea piesei în timpul tăierilor grele.
Cleme de margine
Clemele de margine se apropie de piesa de prelucrat din lateral, lăsând toată suprafața superioară liberă pentru accesul sculei. Multe cleme hidraulice de margine combină o împingere orizontală cu o tragere verticală, care este esențială pentru părțile subțiri sau predispuse la deformare, cum ar fi carcasele din aluminiu și plăcile de acoperire.
Colțuri și dornuri de expansiune
Aceste cleme se extind spre exterior din interiorul unui orificiu sau al unei caracteristici prelucrate. Sunt ideale pentru roți dințate, manșoane și piese turnate care trebuie să fie amplasate pe un diametru interior. Expansiunea radială centrează piesa și distribuie forța de strângere uniform în jurul circumferinței, reducând distorsiunea componentelor cu pereți subțiri.
Menghine hidraulice
Menghinele cu autocentrare sau cu fălci fixe cu acționare hidraulică sunt obișnuite pe sistemele de prelucrare paletizate, deoarece pot fi eliberate și strânse automat fără intervenția operatorului. O menghină hidraulică livrează de obicei 10 kN până la 60 kN de forță de strângere și este construit pentru cicluri repetate de mare capacitate.
Rezumat al stilurilor obișnuite de cleme hidraulice și al intervalelor de lucru tipice ale acestora | Tip clemă | Interval de forță tipic | Cea mai bună aplicație |
| Clemă de balansare | 5-50 kN | Prindere de sus pe centrele de prelucrare și pietre funerare |
| Blocați și clemă de legătură | 3-30 kN | Corpuri cu profil redus, cu cursă limitată |
| Clemă de margine | 2-25 kN | Prindere laterală cu acces neobstrucționat la scule |
| Mandrină și mandrină de expansiune | 10-80 kN | Strângerea alezajului intern pentru roți dințate, manșoane și piese turnate |
| Menghina hidraulica | 10-60 kN | Sisteme paletizate și suport de lucru cu autocentrare |
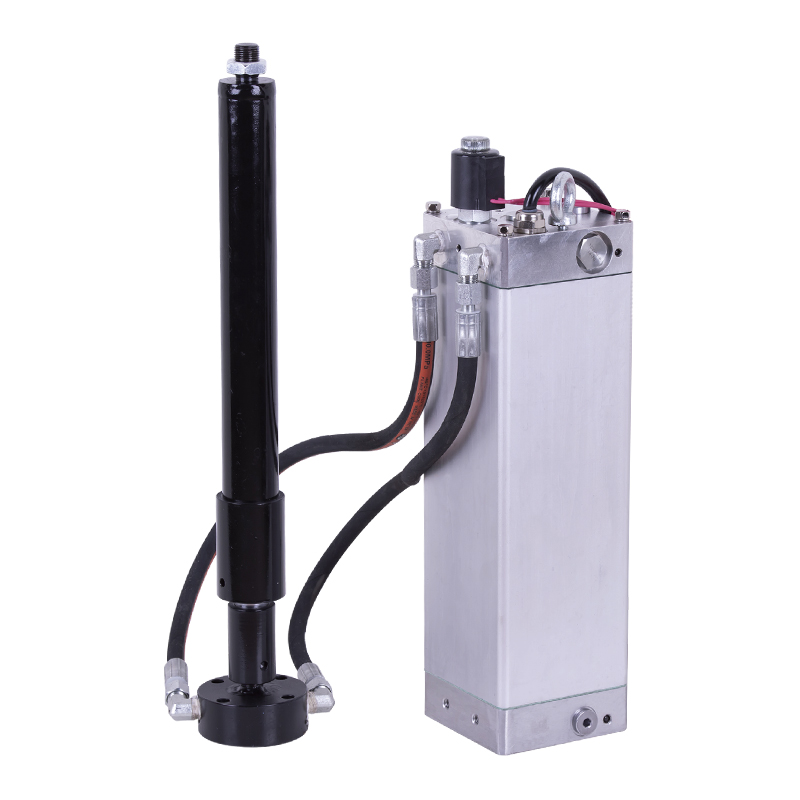
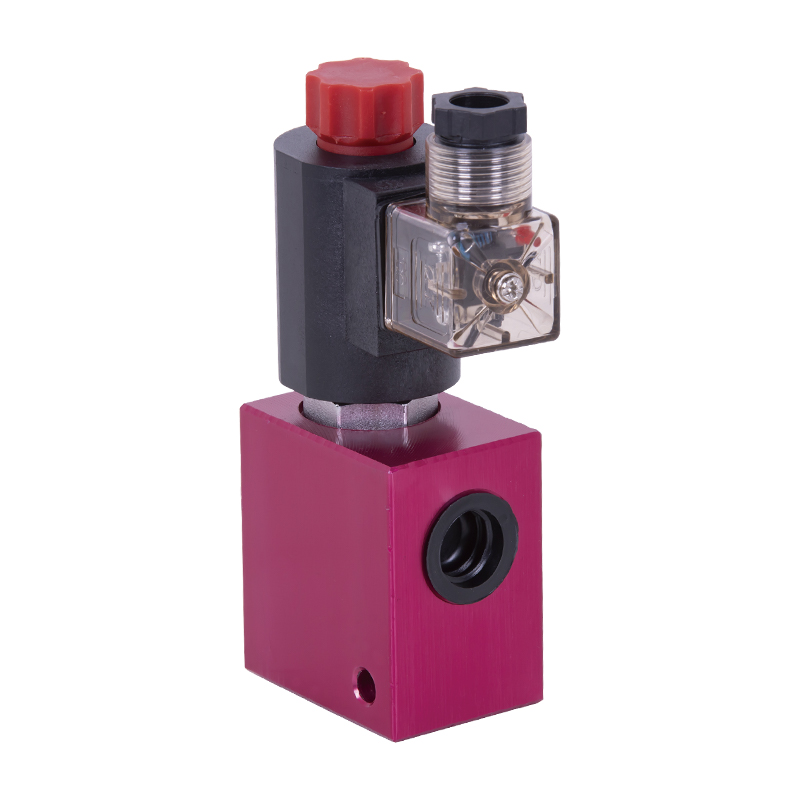
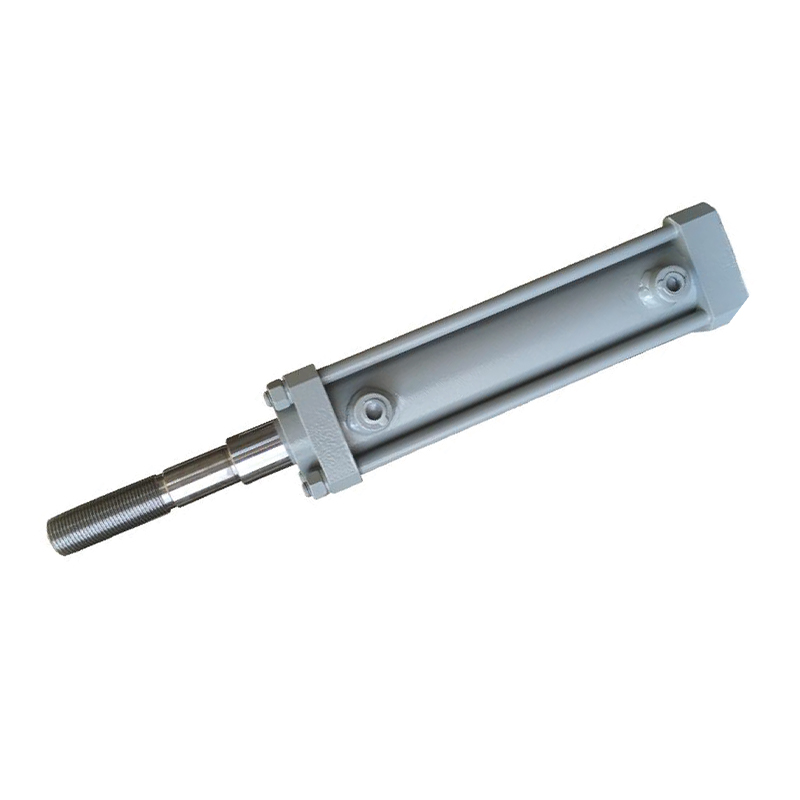 Cilindru hidraulic pentru prindere și acționare Un actuator versatil care convertește energia hidraulică în mișcare liniară, construit cu materiale de înaltă rezistență și etanșare de precizie pentru prindere și poziționare fiabile în aplicații solicitante pentru mașini-unelte. Vizualizare produs →
Specificații cheie de evaluat înainte de a cumpăra
O clemă hidraulică este la fel de bună ca și cifrele din spatele ei. Atunci când comparați produse, verificați următorii parametri în raport cu sarcinile de tăiere, aspectul dispozitivului de fixare și obiectivele privind durata ciclului.
Specificații importante ale clemelor hidraulice și impactul lor practic | Caietul de sarcini | Gama tipică | De ce contează |
| Forța de prindere | 2-80 kN | Determină dacă piesa rămâne rigidă sub sarcina de tăiere |
| Cursa pistonului | 5-50 mm | Cursa mai lungă ușurează încărcarea pieselor în corpurile adânci |
| Presiunea de operare | 70, 140 sau 210 bar | Presiunea mai mare permite cilindri mai mici pentru aceeași forță |
| Debitul pompei | 1-20 l/min | Controlează viteza de deschidere-închidere a clemei și timpul total al ciclului |
| Repetabilitate | ±0,01 până la ±0,05 mm | Afectează consecvența în procesele multicomponente sau paletizate |
| Eliberați presiunea | Specific pentru modele cu dublă acțiune | Asigură o deblocare fiabilă la fiecare ciclu |
Cleme hidraulice vs pneumatice vs mecanice
Fiecare tehnologie de prindere are un loc în atelier. Comparația de mai jos arată de ce clemele hidraulice domină în mediile de prelucrare cu forță mare și precizie ridicată.
Comparația abordărilor de prindere hidraulice, pneumatice și mecanice | Criterii | hidraulic | Pneumatic | mecanic |
| Densitatea forței | Înalt; cilindrii compacti produc 20-50 kN | Scăzut; cilindrii devin mari peste 5 kN | Mediu; limitat de puterea operatorului |
| Viteză și control | Viteză și forță netede, reglabile | Rapid, dar forța variază în funcție de presiunea aerului | Manual; depinde de tehnica operatorului |
| Repetabilitate | Excelent; forță identică în fiecare ciclu | bun; afectate de compresibilitatea aerului | Sărac; dependent de operator |
| Amprenta sistemului | Pompă, rezervor, supape, furtunuri | Compresor, FRL, supape | Niciuna |
| Nivel de zgomot | Moderat | Înalt | Scăzut |
| Profilul costurilor | Înalter initial, lower long-term per-part cost | Scăzut initial, higher energy cost | Scăzutest initial, highest labor cost |
Aplicații industriale care depind de clemele hidraulice
Clemele hidraulice nu se limitează la o singură verticală. Ele apar oriunde forțele de tăiere sunt mari, toleranțele sunt strânse sau timpul de ciclu trebuie să fie scurt. Cele mai comune sectoare includ:
- Centre de prelucrare CNC și HMC-uri: Clemele pivotante și menghinele hidraulice de pe pietre funerare țin mai multe piese pe palet, permițând producția fără lumină.
- Grup de propulsie auto: Blocurile motoare, chiulasele și carcasele transmisiei sunt prelucrate cu 20-40 kN per stație de prindere, cu timpi de ciclu adesea sub 30 de secunde.
- Piese structurale aerospațiale: Componentele din aluminiu și titan cu pereți subțiri necesită o forță de strângere redusă și distribuită pentru a evita deformarea; dornurile expansive și clemele de margine sunt soluții comune.
- Fabricarea echipamentelor grele: Carcasele pompelor hidraulice, corpurile supapelor și componentele cutiei de viteze beneficiază de densitatea mare a forței de strângere hidraulică în corpurile mari.
- Energie și energie eoliană: Carcasele lagărelor cu diametru mare și carcasele cutiei de viteze sunt prinse pe mașini de alezat orizontal, unde o clemă cu amprentă mică trebuie să reziste totuși la tăieturi grele întrerupte.
Cum să selectați unitatea de putere hidraulică de prindere potrivită
Unitatea de putere este inima sistemului de prindere. Setează presiunea, furnizează debitul și determină cât de repede se mișcă clemele. Urmați acești pași de selecție:
- Potriviți presiunea nominală a clemelor dvs. Dacă clema este nominală la 140 bar, setați supapa de siguranță la 120-130 bar pentru a lăsa o marjă de siguranță și pentru a prelungi durata de viață a etanșării.
- Calculați debitul din volumul cilindrului și timpul ciclului. Exemplu: un cilindru cu o zonă a alezajului de 12,6 cm² și o cursă de strângere de 40 mm are un volum de 50,4 cm³. Închiderea în 3 secunde necesită aproximativ 1,0 L/min per clemă. Pentru patru cleme care funcționează simultan, alegeți o unitate care furnizează cel puțin 4 l/min.
- Dimensionați rezervorul pentru ciclul de funcționare. O regulă bună este un volum al rezervorului de 3-5 ori debitul pompei pe minut pentru funcționare continuă, mai mare dacă mașina funcționează într-un mediu fierbinte.
- Verificați evaluarea ciclului de lucru. Prinderea intermitentă funcționează bine cu o unitate de alimentare AC; strângerea foarte frecventă sau schimburile multiple pot necesita o unitate proiectată pentru funcționare continuă cu un răcitor de ulei.
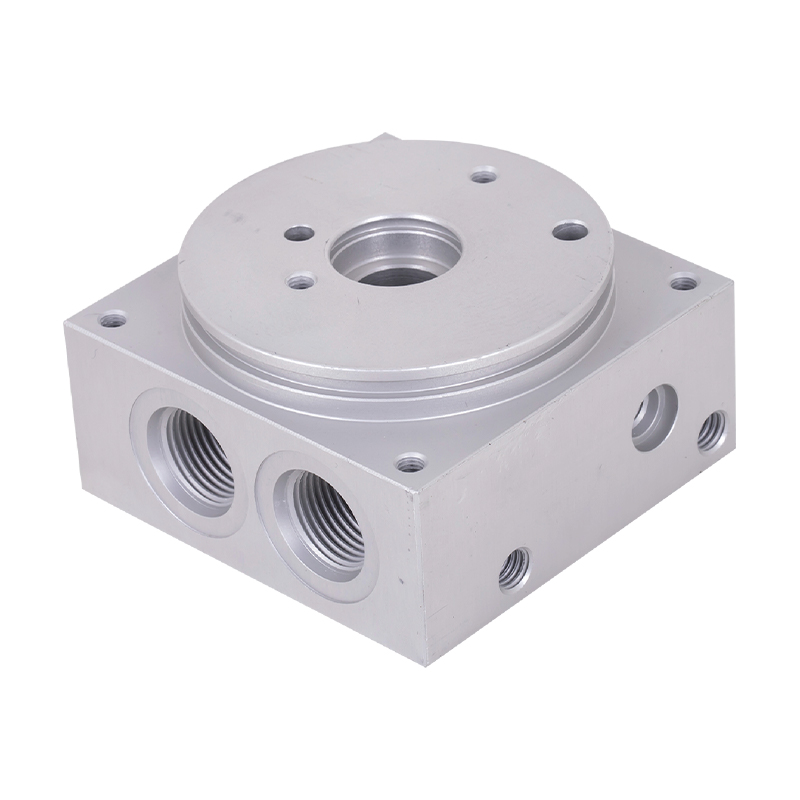
- Decideți integrarea supapei. Un bloc de supape și un colector integrate reduc furtunul, scurgerile și timpul de asamblare și simplifică depanarea ulterioară.
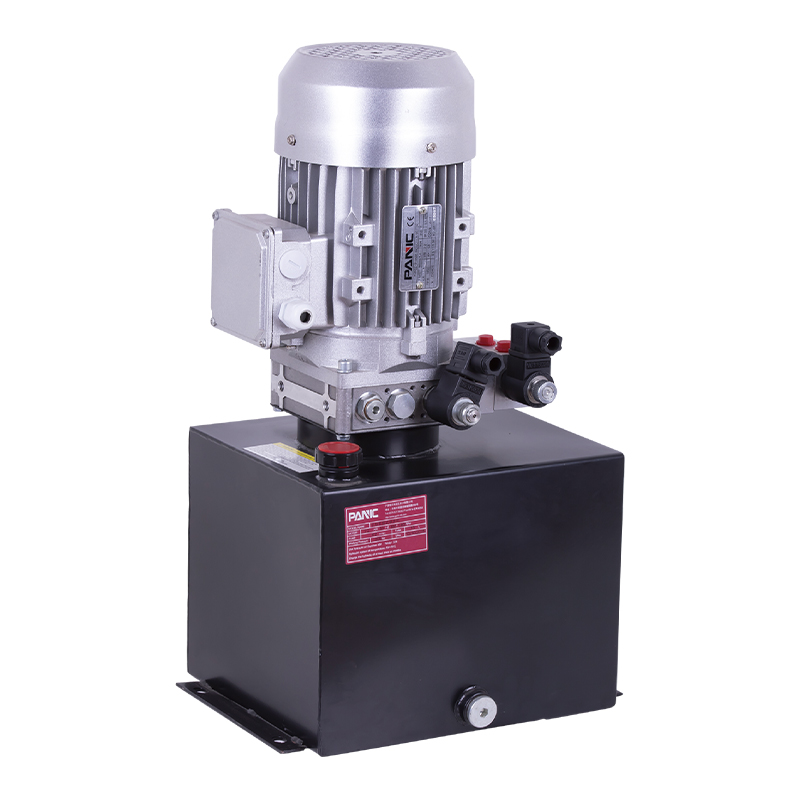
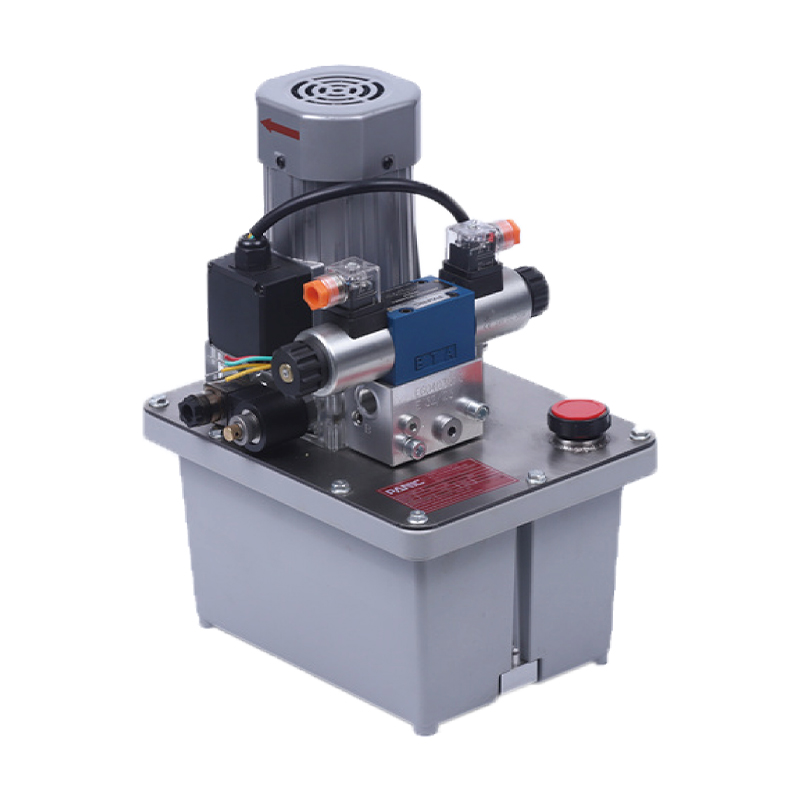
Pentru mașinile cu mai multe zone de prindere sau funcții hidraulice suplimentare, o stație hidraulică mai mare cu mai multe circuite poate fi o potrivire mai bună. Răsfoiți Catalog de unități hidraulice din seria AC pentru a compara configurațiile de presiune, debit și rezervor.
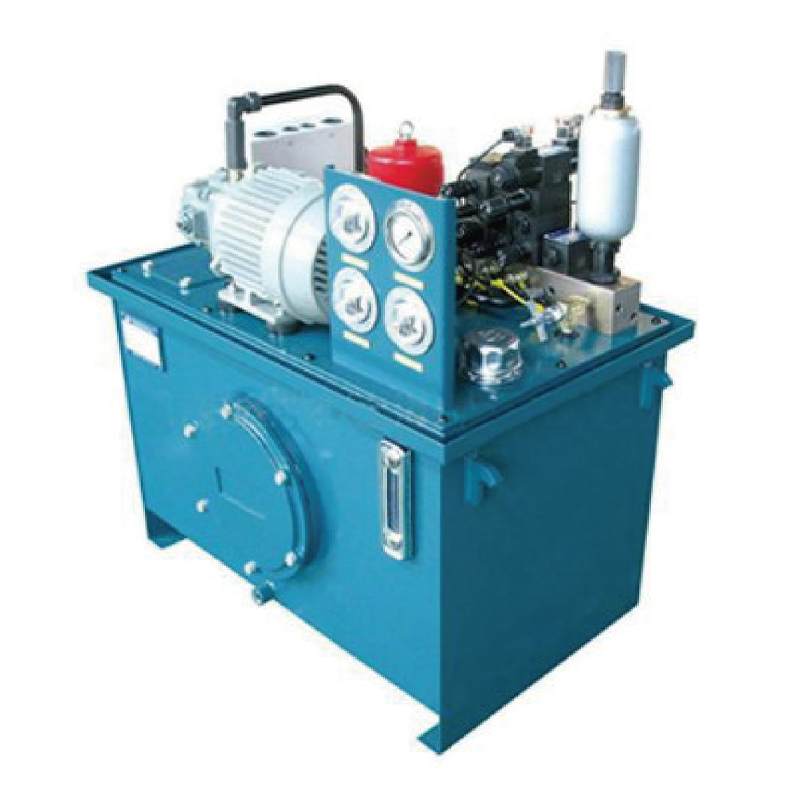 hidraulic Station for Multi-Circuit Systems Servind drept inimă de putere a sistemelor hidraulice, această stație integrează pompe, motor, rezervor și supape de control, oferind presiune și debit personalizabile pentru o funcționare stabilă în echipamentele industriale. Vizualizare produs →
Cele mai bune practici de instalare și întreținere
Un sistem hidraulic de prindere va funcționa ani de zile cu puțină atenție, dar numai dacă este instalat curat și verificat în mod regulat. Utilizați aceste practici ca bază de referință:
- Strângeți toate șuruburile de montare la cuplul recomandat de producător. Clemele slăbite se deplasează sub sarcină și distrug atât dispozitivul de fixare, cât și piesa de prelucrat.
- Păstrați uleiul curat. ISO 4406 clasa 20/18/15 sau mai bună este o țintă practică pentru circuitele de prindere a mașinilor-unelte. Uleiul murdar este cauza principală a supapelor blocate și a uzurii premature a etanșării.
- Verificați setarea supapei de siguranță la fiecare șase luni. O supapă de limitare în derivă reduce silențios forța de strângere și provoacă piese casate.
- Inspectați garniturile tijei și inelele ștergătoare pentru tăieturi sau așchii încorporate. O tijă înțepată va curge și va admite contaminarea în cilindru.
- Verificați forța de strângere anual cu o celulă de sarcină sau un dinamometru. Înregistrați valoarea și comparați-o cu citirile anterioare pentru a identifica uzura internă înainte ca aceasta să provoace timp de nefuncționare.
Probleme obișnuite cu clemele hidraulice și cum să le remediați
Chiar și sistemele de prindere bine concepute dezvoltă probleme în timp. Tabelul de mai jos acoperă defecțiunile pe care le întâmpină cel mai des atelierele de mașini.
Moduri comune de defecțiune, cauzele lor probabile și acțiuni corective | Simptom | Cauza probabilă | Acțiune corectivă |
| Forța de prindere drops during machining | Scurgere internă dincolo de garnitura pistonului; supapă de siguranță uzată | Înlocuiți garniturile; resetați sau înlocuiți supapa de siguranță |
| Clema se deschide încet | Controlul debitului setat prea scăzut; puterea pompei redusă | Creșterea debitului; verificați pompa pentru uzură |
| Scurgeri de ulei în jurul tijei cilindrului | Garnitura tijei deteriorată; suprafața tijei marcate | Înlocuiți garnitura tijei; lustruiți sau înlocuiți tija |
| Sistemul este fierbinte | Scăzut oil level; wrong viscosity; relief set too high | Completați ulei; utilizați nota recomandată; resetați presiunea de degajare |
| Clamp vibra sau vibrează | Aer prins în circuit; presiune setată prea scăzută | Sângerați aerul; crește presiunea la nivelul specificat |
Cât costă un sistem hidraulic de prindere?
Costul este de obicei prima întrebare a managerilor de fabrică, iar răspunsul sincer este că depinde de numărul de cleme, de complexitatea dispozitivului de fixare și de capacitatea unității de alimentare. Ca o figură de planificare ilustrativă, un dispozitiv de fixare cu două stații cu patru cleme de balansare și unul unitate hidraulică de prindere a mașinii-unelte se încadrează de obicei în intervalul de la 4.000 la 9.000 USD, inclusiv furtunuri și un colector. Un dispozitiv manual cu același număr de stații ar putea costa între 1.500 și 3.000 USD.
Calculul rambursării schimbă imaginea. Dacă prindere manuală durează 2 minute pe piesă, iar prindere hidraulică o reduce la 15 secunde, o producție zilnică de 50 de părți economisește aproximativ 1,5 ore pe zi. La o rată de magazin de 50 USD pe oră, aceasta se ridică la aproximativ 18.000 USD pe an, ceea ce înseamnă că investiția inițială suplimentară se rambursează adesea în mai puțin de șase luni. Aceste cifre sunt estimări de planificare bazate pe tarifele tipice de atelier de mașini de dimensiuni medii și ar trebui ajustate pentru costul real al forței de muncă și volumul de producție.
Costul energiei este minor. O unitate de putere de 2,2 kW care funcționează în total un minut per parte consumă aproximativ 0,037 kWh per parte. La tarifele standard de energie electrică industrială, costul energiei pe parte este doar o fracțiune de cent, ceea ce face ca costul operațional să fie aproape neglijabil în comparație cu economiile de forță de muncă.
Întrebări frecvente despre clemele hidraulice
La ce se folosește o clemă hidraulică?
O clemă hidraulică ține în siguranță piesele de prelucrat în timpul prelucrării. Transformă presiunea hidraulică în forță de strângere mecanică, oferind repetabilitate ridicată și niveluri de forță dificil de atins cu clemele manuale sau pneumatice. Utilizările tipice includ freze CNC, strunguri, polizoare, linii de transfer și celule flexibile de fabricație.
De câtă forță de strângere am nevoie?
O regulă practică este să dimensionezi forța de strângere la două până la trei ori forța maximă de tăiere așteptată. Calculați forța de tăiere din tipul de material, adâncimea de tăiere, viteza de avans și puterea axului, apoi adăugați o marjă de siguranță. Pentru o operație tipică de prelucrare a aluminiului cu o forță de tăiere de 5 kN, planificați o forță de strângere de 10-15 kN per poziție de strângere.
Ce presiune de lucru ar trebui să folosesc?
Majoritatea clemelor hidraulice sunt nominale pentru 70 până la 210 bar. În menținerea lucrărilor de mașini-unelte, 100-140 bari este cel mai comun interval, deoarece echilibrează dimensiunea cilindrului, durata de viață a etanșării și generarea de căldură. Setați întotdeauna supapa de limitare a presiunii sub valoarea maximă a componentei cu cea mai mică valoare din circuit.
Cleme cu acțiune simplă sau cu acțiune dublă?
Alegeți cleme cu dublă acțiune atunci când automatizarea necesită deblocare pozitivă la fiecare ciclu. Alegeți clemele cu acțiune simplă cu retur cu arc atunci când se preferă strângerea de siguranță, de exemplu, astfel încât piesa de prelucrat să rămână prinsă dacă presiunea hidraulică scade în mod neașteptat.
Ce tip de ulei hidraulic folosește un sistem de prindere?
Uleiul hidraulic anti-uzură ISO VG 32 este alegerea standard pentru mediile interioare ale atelierelor de mașini. Utilizați ISO VG 46 pentru temperaturi ambientale mai calde sau pentru funcționare continuă grea. Indiferent de clasa pe care o alegeți, mențineți nivelul de curățare a uleiului recomandat de producătorul componentelor, de obicei ISO 4406 clasa 20/18/15 sau mai bună.
Cât de des trebuie întreținut un sistem hidraulic de prindere?
Verificați lunar nivelul uleiului, scurgerile și setările de presiune. Schimbați uleiul și filtrul de retur la fiecare 2.000 până la 3.000 de ore de funcționare sau mai devreme dacă analiza uleiului arată contaminare. Testați anual forța de strângere cu o celulă de sarcină pentru a detecta uzura internă înainte ca aceasta să provoace probleme de calitate.
Clemele hidraulice rămân cel mai sigur mod de a obține o forță de strângere mare și repetabilă în tăierea metalului. Cheia unei instalări de succes nu este doar clema în sine, ci și sistemul complet: configurația corectă a clemei, presiunea de funcționare corectă, o unitate de putere dimensionată corespunzător și o rutină de întreținere disciplinată. Începeți prin definirea sarcinilor de tăiere și a țintelor de timp ciclului, apoi lucrați înapoi la alezajul cilindrului, debitul pompei și capacitatea rezervorului. Această abordare vă va oferi un sistem de prindere care funcționează previzibil ani de zile și protejează calitatea fiecărei piese care traversează mașinile dumneavoastră. Dacă plănuiți un nou dispozitiv sau modernizați o linie existentă, consultați-ne unitate hidraulică product range pentru a găsi configurația de presiune și debit care se potrivește cu nevoile dvs. de suport.